
Anillos roscados de precisión VÖLKEL
Inspección fiable PASA/NO PASA de roscas exteriores según DIN, ISO, UNC y UNF.
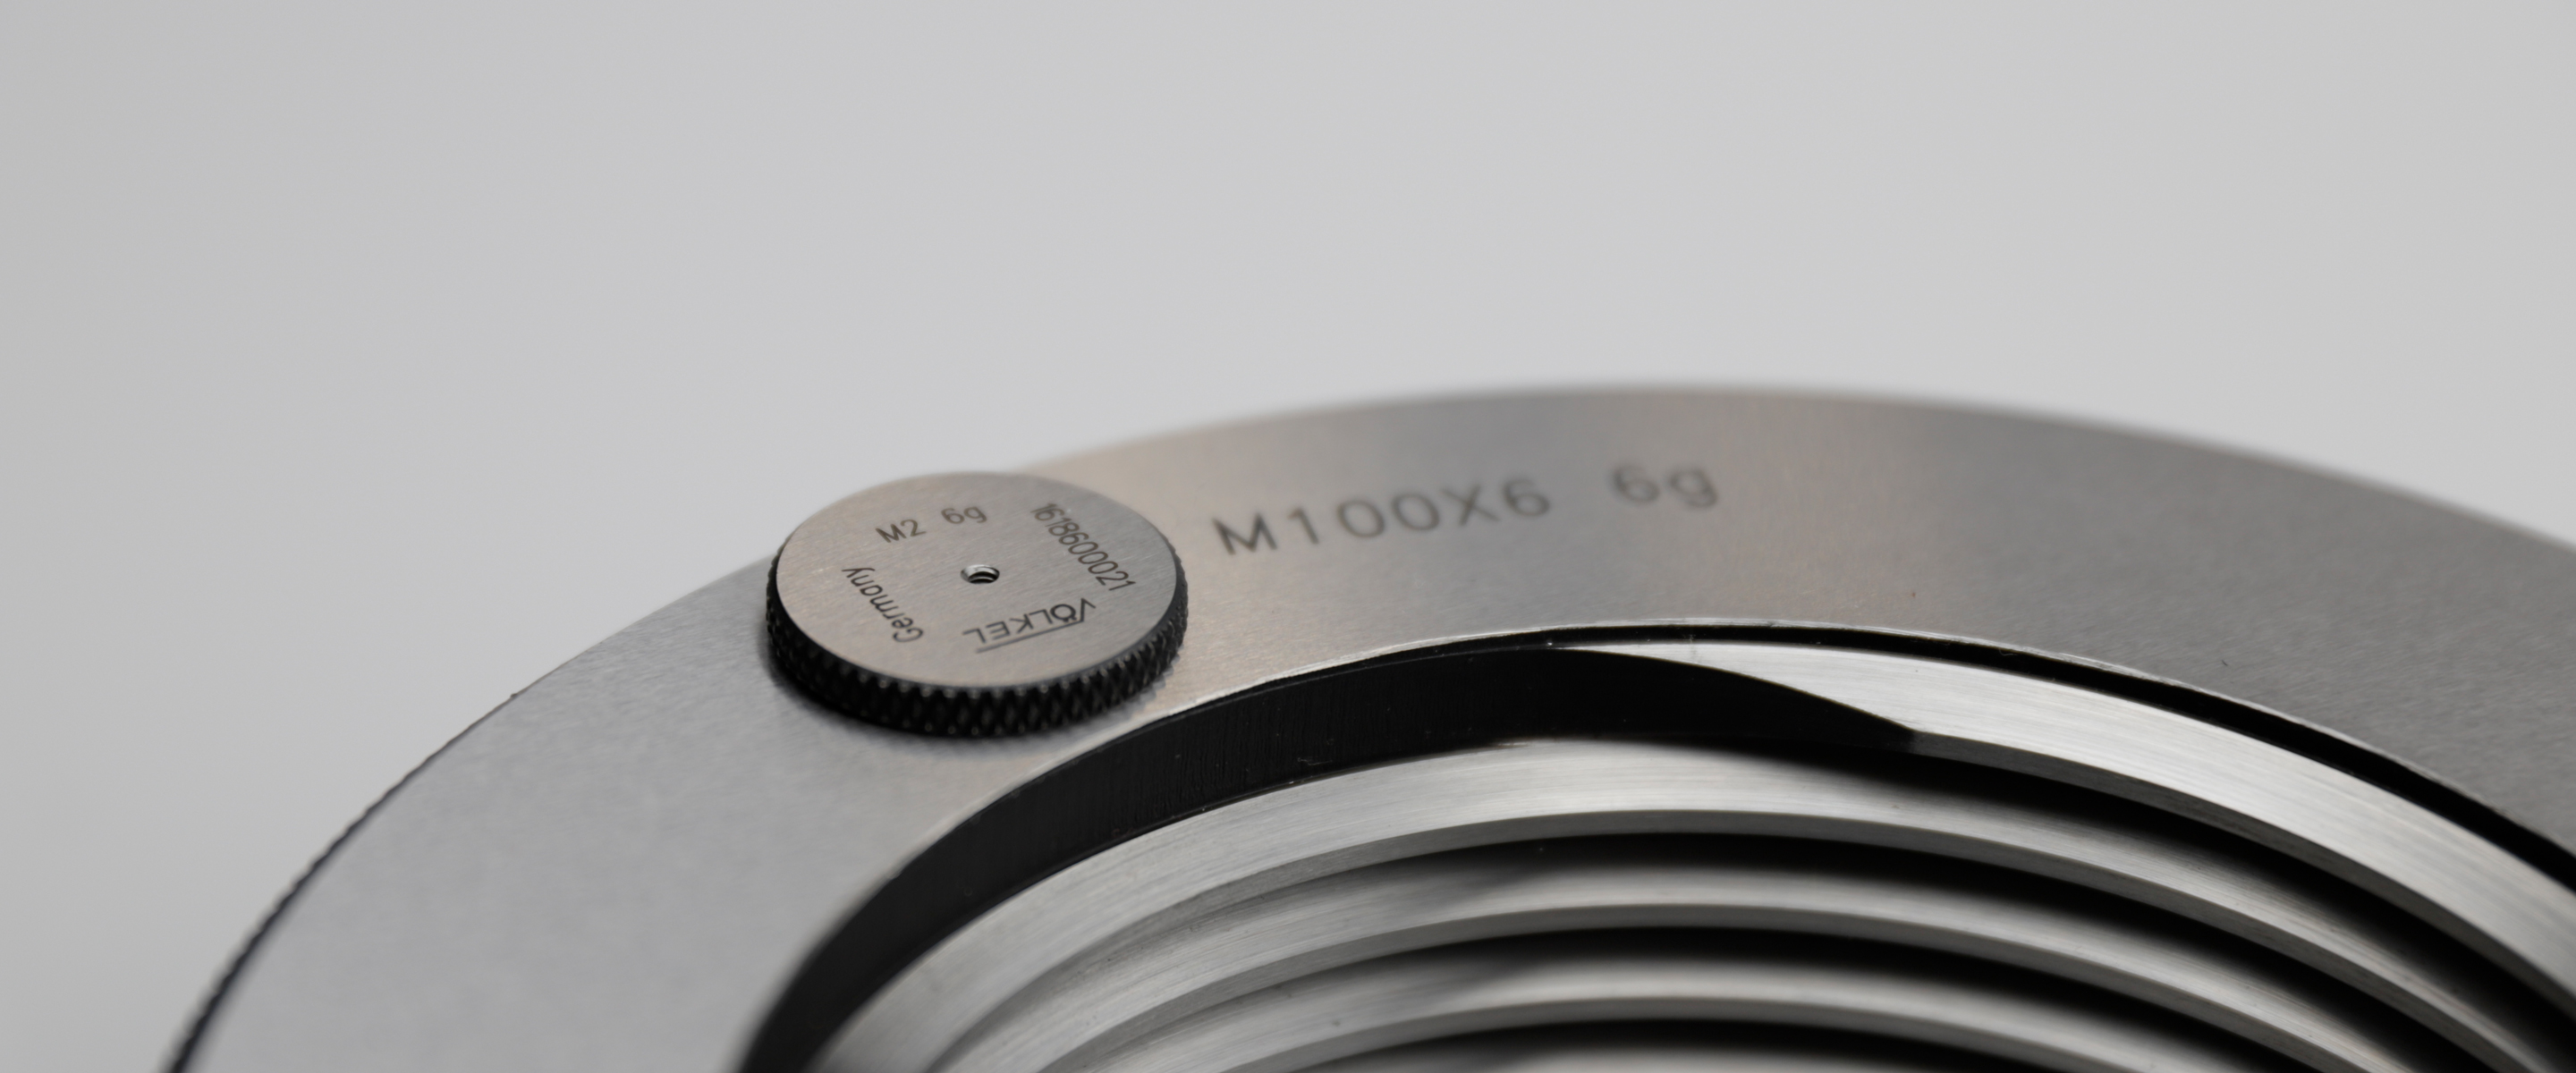
¿Por qué los anillos roscados VÖLKEL?
Decisiones de aceptación o rechazo rápidas, fiables y repetibles para roscas exteriores en producción, control de calidad y servicio.
Control preciso PASA/NO PASA
Compruebe con anillos PASA y NO PASA si una rosca exterior está dentro de la tolerancia.
Conforme a normas
Inspección según DIN, ISO, UNC, UNF – ideal para fabricantes OEM, proveedores y talleres.
Resultados de medición constantes
Calibres limpios, alineación correcta y condiciones de ensayo controladas garantizan resultados reproducibles.
Calibración de fábrica
Calibrados en escáneres de roscas IAC, con certificados trazables bajo pedido.
Robustos y duraderos
Fabricados como instrumentos de medición de alta precisión para el uso industrial diario.
Listos para la industria y el taller
Aptos para control de calidad, montaje, control de producción y mantenimiento.
Cómo utilizar un anillo roscado de precisión VÖLKEL
Inspección PASA/NO PASA de roscas exteriores, estructurada y fiable.
- 1. Preparación: Limpie el calibre y la rosca exterior, elimine virutas y rebabas y asegure una temperatura de 20 °C.
- 2. Control PASA: Debe enroscarse por completo y con suavidad a lo largo de toda la longitud de medición.
- 3. Control NO PASA: No debe enroscarse más de 1–2 vueltas.
- 4. Evaluación final: La rosca es válida si el anillo PASA engrana por completo y el NO PASA no.
- 5. Cuidado: Limpie, engrase ligeramente y guarde el calibre correctamente después de usarlo.
Sus ventajas en el aseguramiento de la calidad
Fiabilidad metrológica para la inspección de roscas exteriores.
Criterios de aceptación fiables
Resultados claros de aceptación o rechazo con anillos PASA/NO PASA.
Alta precisión de medición
Perfiles de rosca y geometría del calibre mecanizados con precisión.
Calibración trazable
Calibración de fábrica con escáneres IAC disponible.
Menor riesgo de desechos
Detecte pronto las roscas demasiado pequeñas o demasiado grandes.
Larga vida útil del calibre
Un manejo y almacenamiento adecuados prolongan la vida útil.
Ideal para la industria
Se utiliza en mecanizado, automoción, mantenimiento y montaje.
Aplicaciones típicas
Dondequiera que las roscas exteriores deban funcionar de forma fiable.
Producción y control de calidad
Inspección durante el proceso y medición final.
Recepción de mercancías
Asegure que los componentes cumplen los requisitos dimensionales.
Mantenimiento y reparación
Evalúe el estado de la rosca antes del remontaje.
Componentes críticos para la seguridad
Ingeniería mecánica, maquinaria y automoción.
Descargas y documentación
Información compacta y orientación sobre calibración bajo pedido.
Guía de aplicación
Instrucciones y asistencia para la inspección de roscas exteriores.
Información sobre calibración
Detalles sobre la calibración de fábrica en escáneres de roscas IAC.
Preguntas frecuentes
Información práctica para el uso diario en producción y control de calidad.
Utilice siempre solo una ligera presión de los dedos. Un anillo roscado es un instrumento de medición de precisión y no está diseñado para compensar errores de mecanizado ni para «forzarse» sobre la rosca. Si el calibre no engrana con suavidad, deténgase de inmediato y compruebe la limpieza, las rebabas, el aceite de corte o una posible desalineación. Un par excesivo puede dañar tanto el calibre como la pieza, deformar el perfil de la rosca o provocar decisiones de aceptación o rechazo incorrectas. Si parece necesario forzar, algo va mal: limpie ambas piezas y repita la prueba en condiciones controladas.
El anillo PASA comprueba la condición de máximo material de la rosca exterior. Debe enroscarse por completo
y con suavidad a lo largo de la longitud de medición definida. Si el anillo PASA no pasa, la rosca es demasiado grande, está dañada
o se mecanizó incorrectamente.
El anillo NO PASA comprueba la condición de mínimo material. No debe enroscarse más del número
de vueltas permitido: normalmente 1–2 vueltas completas según la norma. Si el anillo NO PASA avanza más, la rosca es demasiado pequeña o está fuera de tolerancia.
Solo cuando se cumplen ambas condiciones —el PASA engrana por completo y el NO PASA no— puede considerarse que la rosca exterior
cumple dimensionalmente.
Los calibres de rosca y las piezas se fabrican y calibran para una temperatura de referencia de
20 °C (68 °F). El metal se dilata o se contrae con los cambios de temperatura. Incluso pequeñas variaciones pueden
influir en el ajuste entre el calibre y la rosca y dar lugar a resultados erróneos.
Por ejemplo, una pieza más fría se contrae y puede dar la impresión de que la rosca está demasiado apretada,
mientras que un calibre caliente puede dilatarse ligeramente y no engranar correctamente. Para obtener mediciones
coherentes y trazables, deje que el calibre y el componente alcancen la temperatura ambiente antes de la prueba.
En aplicaciones críticas, la estabilización de la temperatura se considera parte del proceso de medición.
El intervalo de recalibración ideal depende de la frecuencia de uso, las condiciones ambientales y los requisitos internos
de calidad. Muchas empresas recalibran los calibres de rosca anualmente, pero los usuarios intensivos, como
las líneas de producción de alto volumen, pueden necesitar intervalos más cortos.
Debe recalibrar de inmediato si el calibre se ha caído, muestra desgaste visible o se comporta
de forma inusual durante la inspección. Incluso impactos leves pueden afectar a la geometría de la rosca.
VÖLKEL ofrece calibración de fábrica con escáneres de roscas IAC, garantizando resultados de medición trazables
conforme a las normas DIN, ISO y ANSI. Se recomienda un certificado de calibración válido para todos los procesos de calidad documentados o auditorías.
Si un anillo roscado se comporta de forma distinta a lo habitual —por ejemplo, si el anillo PASA se vuelve duro de repente o
el anillo NO PASA avanza más de lo esperado—, deje de usarlo de inmediato.
Primero, limpie a fondo tanto el calibre como la rosca exterior. Elimine virutas, polvo, refrigerante seco,
rebabas y restos de aceite. A continuación, repita la prueba con la alineación correcta y solo con presión de los dedos.
Si el comportamiento anómalo persiste, el calibre puede estar desgastado, dañado o descalibrado. Seguir utilizándolo
podría provocar la aceptación o el rechazo incorrectos de piezas. En tal caso, retire el calibre del servicio
y haga que lo inspeccionen o lo recalibren.
Los cambios repentinos suelen ser indicios tempranos de desgaste o deformación del perfil de la rosca; actuar con rapidez
protege tanto su calibre como la calidad de su producción.