

VÖLKEL MBlue : la Mamba bleue pour les aciers tenaces
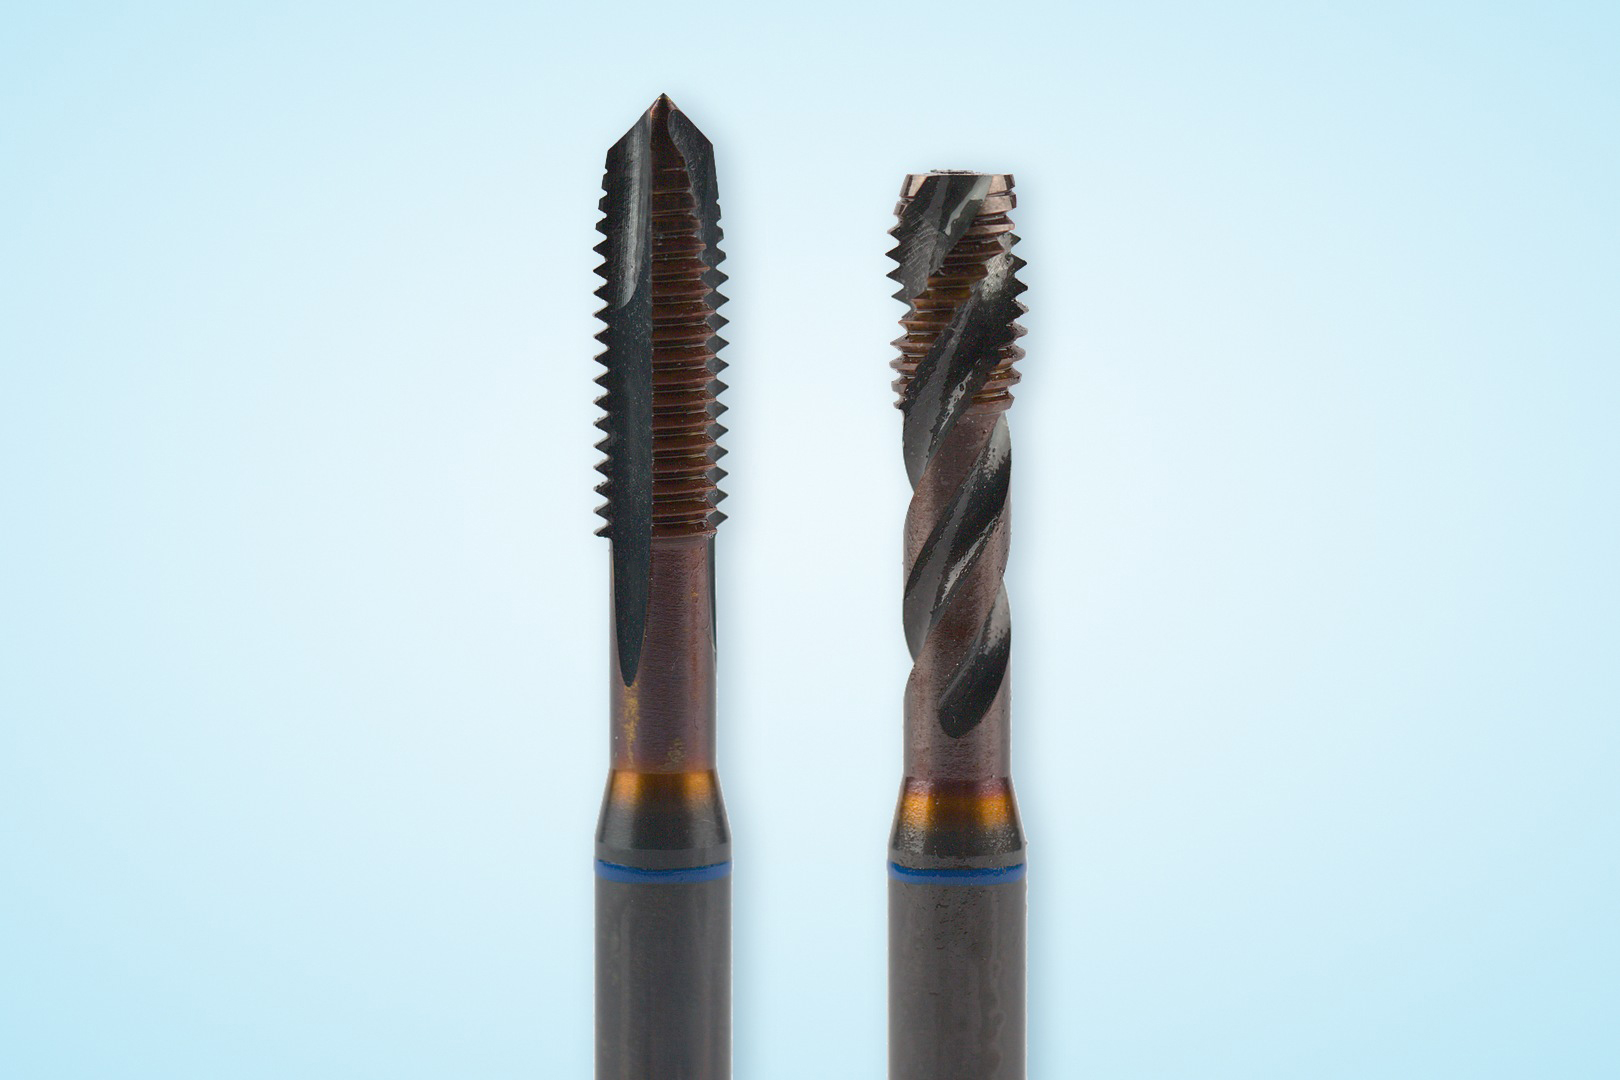
Aciers fortement alliés et tenaces, aciers inoxydables à copeaux courts ou aciers à outils alliés : dans ces matériaux, le taraudage devient rapidement une épreuve pour l’outil. Le VÖLKEL MBlue est désormais proposé précisément pour ces applications jusqu’à une résistance à la traction de 1 200 N/mm². Ce taraud machine en HSSE mise sur deux caractéristiques complémentaires : une couche dure de TiCN sur les flancs du filet et des goujures traitées à la vapeur qui retiennent le fluide de coupe là où l’usinage a lieu.
Le MBlue appartient à la nouvelle série Mamba et repose sur notre taraud machine BAGUE BLEUE. La bague bleue sur la queue permet donc de l’identifier immédiatement. Il est proposé en forme B pour les trous débouchants et en forme C avec une hélice à droite de 39° pour les trous borgnes, dans les deux cas de M3 à M20.
Le TiCN est un revêtement dur standard obtenu par le procédé PVD. Il résiste moins à la température que le TiN ou le TiAlN. Malgré sa dureté élevée, il conserve une bonne ténacité et est moins fragile. Sur le MBlue, les goujures sont traitées à la vapeur lors d’une étape de fabrication supplémentaire afin que le fluide de coupe atteigne rapidement l’endroit où il est nécessaire : l’arête de coupe.
Qu’est-ce qui distingue le MBlue d’un taraud machine classique ?
La différence réside dans la surface, plus précisément dans deux zones de l’outil qui remplissent des fonctions différentes.
Les flancs du filet sont revêtus de carbonitrure de titane (TiCN). La couche atteint une dureté allant jusqu’à environ 3 000 HV ; elle est donc plus dure et présente un frottement plus faible que le nitrure de titane (TiN). Elle agit là où un taraud est le plus sollicité dans les matériaux tenaces et résistants à l’usure : les flancs glissent le long du filet en cours de formation pendant toute l’opération de coupe. La couche dure ralentit l’usure, tandis que le faible frottement réduit la production de chaleur.
Le TiCN présente toutefois une limite : sa résistance à la chaleur est limitée. À titre indicatif, la température maximale d’utilisation est d’environ 400 °C, voire un peu plus selon la structure du revêtement. Pour que celui-ci conserve son efficacité, le MBlue nécessite un refroidissement et une lubrification soigneux.
Les goujures répondent précisément à cette limite. Nous les avons traitées à la vapeur lors d’une étape de fabrication supplémentaire afin de garantir un apport fiable et constant de lubrifiant. Pendant ce traitement, la surface est exposée à de la vapeur d’eau. Il se forme alors une couche noire d’oxyde de fer à laquelle le fluide de coupe adhère nettement mieux. Celui-ci reste ainsi plus près de l’interface entre l’outil et la pièce. Cela réduit le frottement et les pics de température, protégeant ainsi le revêtement précisément contre le facteur auquel le TiCN est sensible.
Pour quels matériaux le MBlue est-il conçu ?
Le MBlue est conçu pour les matériaux résistants à l’usure et tenaces jusqu’à une résistance à la traction de 1 200 N/mm². Il s’agit notamment des aciers fortement alliés, des matériaux tenaces à copeaux courts, des aciers inoxydables à copeaux courts et des aciers à outils alliés.
Chacun de ces groupes de matériaux sollicite le taraud à sa manière :
- Une résistance et une ténacité élevées augmentent les efforts de coupe et, par conséquent, la chaleur au niveau des arêtes et des flancs.
- Les aciers à outils alliés contiennent des carbures durs qui exercent un effet abrasif sur les arêtes de coupe.
- De nombreux aciers inoxydables ont tendance à adhérer à l’outil. Cela peut provoquer des soudures à froid sur les flancs.
Le revêtement TiCN dur et à faible frottement ainsi que le film lubrifiant bien adhérent répondent précisément à ces contraintes.
Fais attention à la mention « à copeaux courts ». Elle désigne les matériaux dont les copeaux se fragmentent et peuvent être évacués du trou de manière fiable. Pour les autres matériaux, il existe des outils plus adaptés :
- Aciers inoxydables à copeaux longs jusqu’à 1 000 N/mm² : chez VÖLKEL, la BAGUE BLANCHE est conçue pour ces matériaux.
- Résistance supérieure à 1 200 N/mm² : la BAGUE ROUGE en HSSE-PM avec revêtement TiAlN est ici le bon choix.
- Aciers non alliés et faiblement alliés : la BAGUE VERTE (aciers non alliés jusqu’à 1 000 N/mm²) et le MGold de la série Mamba (jusqu’à 900 N/mm²) sont prévus pour ces matériaux.
À quoi faut-il faire attention lors de l’utilisation du MBlue ?
Refroidissement et lubrification : La condition la plus importante est d’assurer un refroidissement et une lubrification fiables pendant toute la coupe. Nous recommandons une huile de taraudage fortement activée avec des additifs spéciaux ou un lubrifiant solide. Les goujures traitées à la vapeur retiennent mieux le lubrifiant au niveau de l’arête, mais ne remplacent pas une lubrification suffisante.
Si tu ne peux pas garantir un refroidissement régulier, le taraud machine BAGUE BLEUE non revêtu est le meilleur choix. Il possède la même géométrie adaptée aux matériaux tenaces que le MBlue, mais sans le revêtement sensible à la chaleur.
Forme B ou forme C : La forme B possède une entrée GUN de quatre à cinq filets et pousse les copeaux devant l’outil dans le sens de coupe. Elle est donc destinée aux trous débouchants. La forme C avec hélice à droite de 39° remonte les copeaux hors du trou et est conçue pour les trous borgnes. C’est particulièrement important dans les matériaux tenaces : les copeaux qui s’accumulent au fond d’un trou borgne peuvent bloquer l’outil et, dans le pire des cas, provoquer sa rupture. Pour en savoir plus, consulte notre article Comparaison directe entre la forme B et la forme C.
Avant-trou : L’avant-trou détermine lui aussi la sollicitation de l’outil. Un diamètre trop petit augmente le couple et, dans les matériaux à haute résistance, le risque de rupture. Un diamètre trop grand réduit la profondeur du profil du filet. Tu peux déterminer rapidement le diamètre adapté avec notre calculateur d’avant-trou.
Tu ne sais pas si le MBlue convient à ton matériau ? Notre service de conseil en application t’aide à choisir l’outil adapté.
MBlue : caractéristiques techniques en un coup d’œil
| Caractéristique | Exécution |
|---|---|
| Type d’outil | Taraud machine, série Mamba |
| Filetage | Filetage métrique ISO selon DIN 13 |
| Dimensions | M3 à M20 |
| Norme dimensionnelle | DIN 371 (M3 à M10, queue renforcée), DIN 376 (M12 à M20, queue réduite) |
| Tolérance | ISO 2 / 6H |
| Matière de coupe | HSSE |
| Revêtement | TiCN (carbonitrure de titane) sur les flancs du filet, jusqu’à environ 3 000 HV |
| Goujures | Traitées à la vapeur (VAP) |
| Exécutions | Forme B avec entrée GUN pour trous débouchants, forme C avec hélice à droite de 39° pour trous borgnes |
| Matériaux | Jusqu’à 1 200 N/mm² : aciers fortement alliés, matériaux tenaces à copeaux courts, aciers inoxydables à copeaux courts, aciers à outils alliés |
| Identification | Bague de couleur bleue (BAGUE BLEUE) |


