

Handgewindebohrer 2-tlg. Satz DIN 2181 HSS-G - BSF 3/16 x 32
9,00 €
- Gewinde: BSF 3/16″ × 32 Gänge/Zoll – britisches Whitworth-Feingewinde nach BS 84
- Ausführung: 2-teiliger Handgewindebohrer-Satz nach DIN 2181
- Schneidstoff: HSS-G – geschliffener Hochleistungsschnellstahl für gut zerspanbare Werkstoffe bis 900 N/mm², insbesondere unlegierte und niedriglegierte Stähle
- Bohrungsarten: Durchgangs- und Sacklöcher
- Empfohlener Kernlochdurchmesser: 4 mm
Mit dem Handgewindebohrer 2-tlg. Satz DIN 2181 HSS-G - BSF 3/16 x 32 lassen sich BSF-Innengewinde präzise von Hand schneiden. Der zweiteilige Satz besteht aus Vorschneider und Fertigschneider, die nacheinander eingesetzt werden. Bei dieser Größe gehören 32 Gänge je Zoll zur Gewindebezeichnung. Gerade bei kleinen Gewindebohrungen sind eine fluchtende Führung und der passende Halter wichtig.
Der Vorschneider eröffnet das Profil; der Fertigschneider übernimmt die abschließende Bearbeitung. Durch diese abgestimmte Zweiteilung verteilt sich die Schnittarbeit und der Kraftverlauf bleibt von Hand gut nachvollziehbar. Sie unterstützt einen kontrollierten Einsatz ohne unnötige Belastung des einzelnen Gewindebohrers. Auch schwer zugängliche Werkstücke können damit ohne Maschine bearbeitet werden, sofern der Halter frei geführt werden kann.
Das Gewindebohrer-Set ist für die manuelle Herstellung von BSF 3/16″ × 32 Gänge/Zoll in Durchgangs- und Sacklöchern vorgesehen. Typische Aufgaben sind kleine Befestigungsgewinde in Bauteilen mit vorgegebener BSF-3/16-Spezifikation, insbesondere in gut zerspanbaren unlegierten und niedriglegierten Stählen bis 900 N/mm². Einsatzbereiche sind Werkstatt, Metallbearbeitung, Montage und Instandhaltung.
Werkstoffe und konkrete Anwendungen
Konkrete Anwendungen
Das britische Feingewinde BSF 3/16″ × 32 wird für kleinere Befestigungs- und Verbindungsaufgaben verwendet, bei denen diese Gewindegröße konstruktiv vorgesehen ist. Es eignet sich für entsprechende mechanische Bauteile und Verbindungselemente.
Praxisbeispiel
Bei der Reparatur kleiner mechanischer Baugruppen können Innengewinde in Haltewinkeln, Verbindungsteilen oder Befestigungselementen mit entsprechender BSF-Spezifikation hergestellt werden.
Geeignete Werkstoffe
- gut zerspanbare Werkstoffe bis 900 N/mm²
- unlegierte und niedriglegierte Stähle
Baumaße

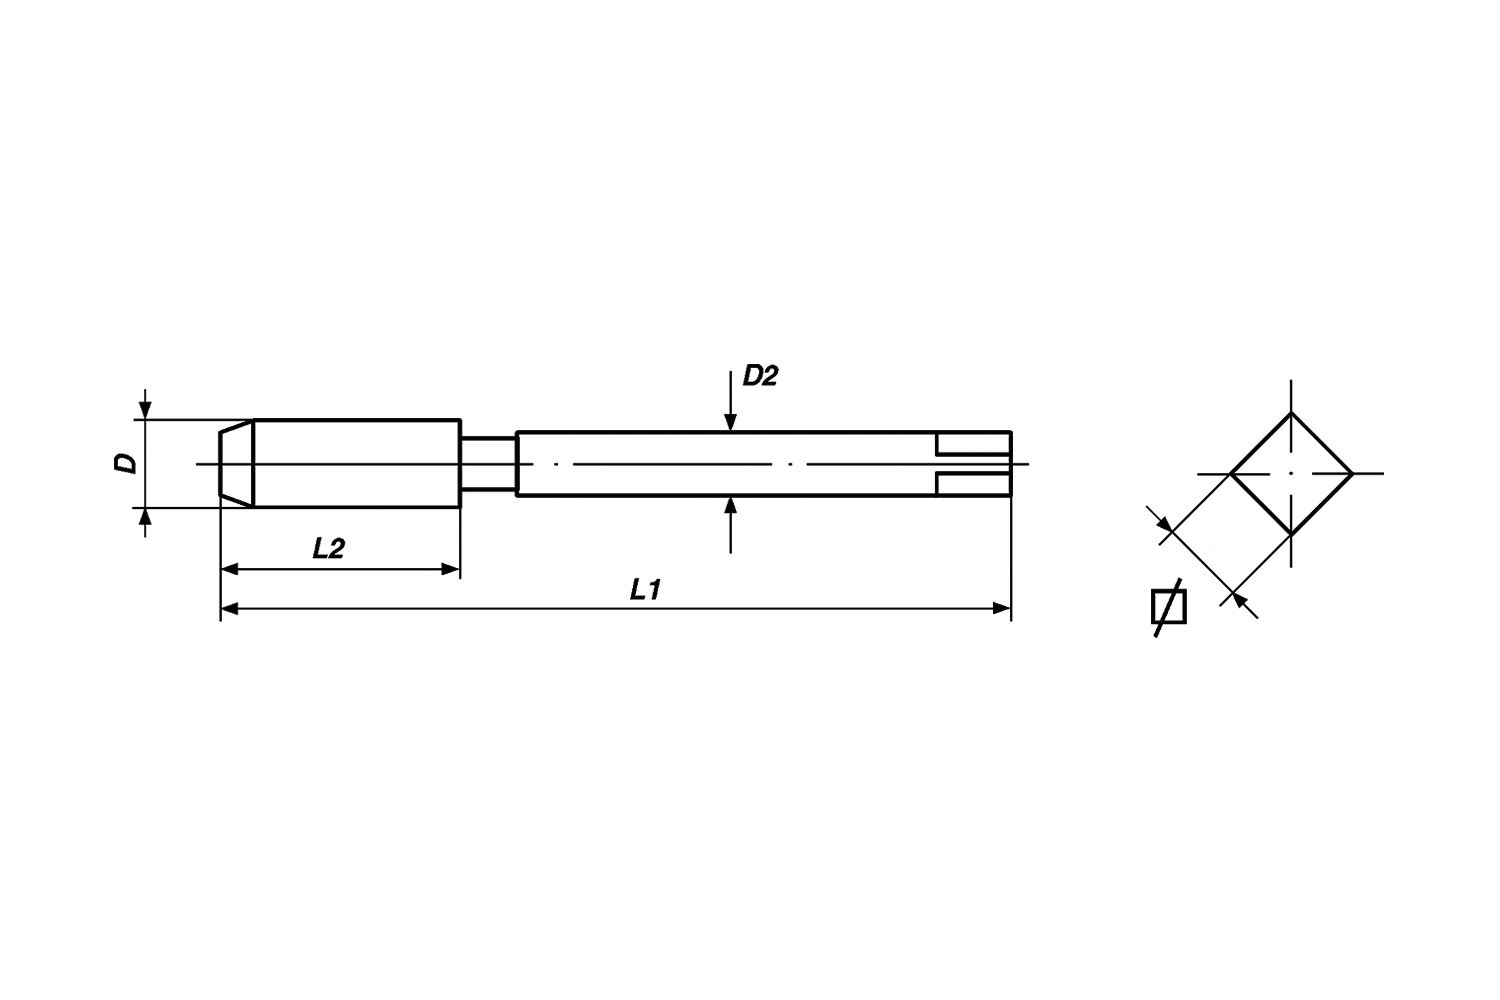
| Schneidendurchmesser D | 4,7625 mm |
|---|---|
| Schaftdurchmesser D2 | 6 mm |
| Gesamtlänge L1 | 50 mm |
| Gewindelänge L2 | 14 mm |
| Vierkant | 4,9 mm |
Werkzeugausführung
- Norm: DIN 2181
- Schneidstoff: HSS-G – geschliffener Hochleistungsschnellstahl
- Produkttyp: Handgewindebohrer-Satz
- Ausführung: 2-teiliger Satz
- Gewindeart: britisches Whitworth-Feingewinde
- Gewindenorm: BS 84
- Gewindegröße: BSF 3/16″ × 32 Gänge/Zoll
- Gewindetoleranz: medium
- Gewinderichtung: Rechtsgewinde
- Nutenform: N (gerade genutet)
- Gewindesteigung: 32 Gewindegänge/Zoll
Anschnitt der zwei Schneidstufen
| Nr. 1 – Vorschneider | 5–6 Gewindegänge Anschnitt |
|---|---|
| Nr. 2 – Fertigschneider | 2–3 Gewindegänge Anschnitt |
Der Anschnitt ist der vordere Schneidbereich, in dem das Gewindeprofil schrittweise aufgebaut wird.
Gewinde schneiden – Schritt für Schritt
-
Werkstück sichern
Spanne das Werkstück stabil und verdrehsicher ein. Die Bohrung muss gut zugänglich sein, damit der Gewindebohrer gerade angesetzt und während des gesamten Vorgangs fluchtend zur Bohrungsachse geführt werden kann. - Kernloch vorbereiten
Bohre das Kernloch für BSF 3/16″ × 32 Gänge/Zoll mit dem empfohlenen Durchmesser von 4 mm. Eine verständliche Übersicht zur Auswahl und Berechnung findest du im VÖLKEL-Beitrag Kernlochmaß für Gewindebohrer berechnen. -
Bohrung entgraten und reinigen
Entferne den Grat am Bohrungseingang und beseitige lose Bohrspäne. Eine saubere, leicht angefaste Bohrung erleichtert das gerade Ansetzen des Vorschneiders und verhindert Beschädigungen am ersten Gewindegang. -
Vorschneiden
Spanne den Vorschneider in einen passenden Werkzeughalter ein und richte ihn exakt zur Bohrungsachse aus. Trage ausreichend Schneidmittel zum Gewindeschneiden auf Werkzeug und Bohrung auf. Drehe den Vorschneider mit gleichmäßigem Druck in das Werkstück. -
Fertigschneiden
Setze abschließend den Fertigschneider an und trage nochmals genügend Schneidmittel auf. Der Fertigschneider stellt das vollständige Innengewindeprofil her. Arbeite mit gleichmäßigen Bewegungen und vermeide übermäßige Kraft, besonders wenn der Fertigschneider bei einem Sackloch den Bohrungsgrund erreicht. -
Gewinde prüfen
Entferne Späne und Schneidmittelreste aus dem fertigen Gewinde. Prüfe anschließend die Gewindegröße und die Leichtgängigkeit mit einem geeigneten Prüfmittel, beispielsweise einem Gewindegrenzlehrdorn, wenn die geforderte Toleranz nachgewiesen werden muss.
Weitere Hinweise findest du im VÖLKEL Blogartikel Saubere Gewinde schneiden: So gelingt Innen- und Außengewinde .
Lieferumfang
Häufig gestellte Fragen (FAQ)
- Welche Kombination beschreibt das kleine BSF-3/16-Gewinde?
Zu 3/16 Zoll Nenngröße gehören bei diesem Artikel 32 Gänge je Zoll. Erst die vollständige Kombination aus BSF, Nenngröße und Gangzahl bestimmt das passende Werkzeug.
- Welchen Kernlochbohrer benötige ich für BSF 3/16″ × 32 Gänge/Zoll?
Für BSF 3/16″ × 32 Gänge/Zoll beträgt der empfohlene Kernlochdurchmesser 4 mm. Hinweise zur Kernlochvorbereitung. Die vereinfachte metrische Kernlochformel wird für diese Gewindebezeichnung nicht pauschal angewendet.
- Wie vermeide ich seitliche Belastung beim Ansetzen in einer kleinen Bohrung?
Spanne das Werkstück sicher, richte den Gewindebohrer zur Bohrungsachse aus und führe den Halter gleichmäßig. Erhöhter Widerstand sollte nicht mit seitlichem Druck oder übermäßiger Kraft überwunden werden.
- Welche Reihenfolge gilt für den 2-teiligen Satz?
Vorschneider und Fertigschneider. Die aufeinander abgestimmten Schneidstufen bauen das Profil schrittweise auf. Der Fertigschneider stellt das vollständige Innengewinde her. Gewindeschneiden Schritt für Schritt.
- Entspricht BSF 3/16 Zoll einem metrischen M5-Gewinde?
Nein. Die umgerechnete Nenngröße beträgt 4,7625 mm; daraus entsteht keine metrische Gewindebezeichnung. Profil und Gangzahl bleiben auf BSF 3/16 Zoll mit 32 Gängen abgestimmt.
- Wie bestimme und prüfe ich ein BSF 3/16″ × 32 Gänge/Zoll-Innengewinde?
Miss zunächst den Außendurchmesser des passenden Bolzens oder Gegenstücks mit einem Messschieber und bestimme die Steigung beziehungsweise die Gänge pro Zoll mit einer Gewindeschablone. Vergleiche die Werte, das Gewindeprofil und die Norm mit der Bezeichnung BSF 3/16″ × 32 Gänge/Zoll. Bei einem unbekannten Innengewinde ist die Zuordnung über ein passendes Außengewinde oder eine Gewindelehre sicherer als ein gewaltsamer Einschraubversuch. Das fertig geschnittene Innengewinde wird maßlich mit einem passenden Gewindegrenzlehrdorn geprüft.
- Kann ich mit dem Fertigschneider allein eine neue BSF-3/16-Bohrung schneiden?
Für diesen klassischen Satz ist die Folge Vorschneider, dann Fertigschneider vorgesehen. Überspringe den Vorschneider bei der Herstellung eines neuen Gewindes nicht pauschal; die abgestimmten Werkzeuge teilen die Schneidarbeit auf.
- Welches Windeisen passt zu diesem Handgewindebohrer?
Der Halter muss den Vierkant mit 4,9 mm sicher aufnehmen. Vergleiche diesen Wert mit dem angegebenen Spannbereich des Windeisens oder Werkzeughalters. Wahl des richtigen Windeisens.
Technische Unterlagen: Handgewindebohrer – Technische Information (PDF) · VD 23 Katalog (PDF)
Weiterführendes Fachwissen: Handgewindebohrer im VÖLKEL Gewindebohrer-Glossar.
Du brauchst Unterstützung bei Auswahl oder Anwendung?
Nutze das VÖLKEL Kontaktformular
.
| Gewindeart | Britisch-Standard-Feingewinde BS 84 |
|---|---|
| Norm | ˜ DIN 2181 |
| Material | HSS-G |
| Nennmaß | Nennmaß D BSF 3/16 x 32 |
| Gesamtlänge (L1) | 50 mm |
| Gewindelänge (L2) | 14 mm |
| Schaftdurchmesser (D2) | 6 mm |
| Antriebsaufnahme | Vierkant 4.9 mm |
| EAN | 4022835227106 |
| Artikelnummer | 22710 |
Empfohlene Produkte
Passende Werkzeuge in dieser Größe


Einzelwerkzeuge zum Satz