

VÖLKEL MBlue: Die Blaue Mamba für zähe Stähle
Hochlegierte und zähe Stähle, kurzspanende rostfreie Stähle oder legierte Werkzeugstähle: In diesen Werkstoffen wird Gewindebohren schnell zur Belastungsprobe für das Werkzeug. Für genau diese Anwendungen bis 1.200 N/mm² Zugfestigkeit gibt es jetzt den VÖLKEL MBlue. Der Maschinengewindebohrer aus HSSE setzt auf zwei Dinge, die zusammenspielen: eine harte TiCN-Schicht auf den Gewindeflanken und vaporisierte Spannuten, die den Kühlschmierstoff dort halten, wo geschnitten wird.
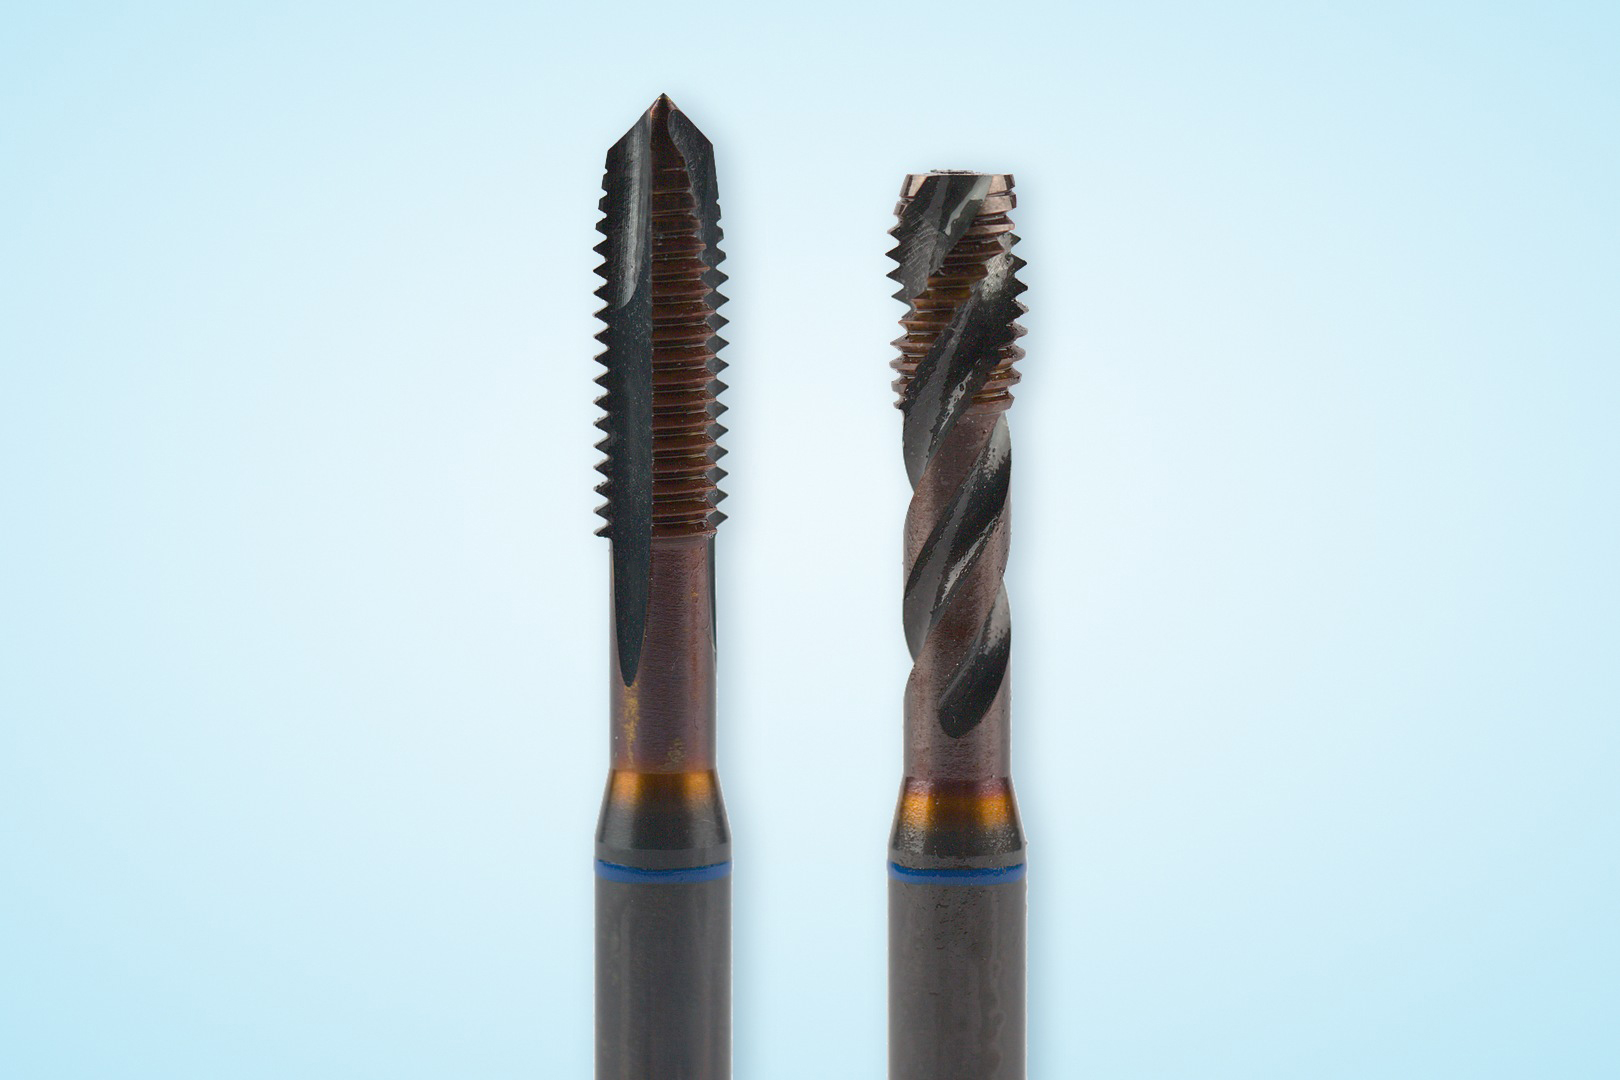
Der MBlue gehört zur neuen Mamba-Serie und basiert auf unserem BLAURING-Maschinengewindebohrer. Am blauen Farbring auf dem Schaft erkennst du ihn also sofort. Es gibt ihn in Form B für Durchgangslöcher und in Form C mit 39°-Rechtsspirale für Sacklöcher, jeweils von M3 bis M20.
TiCN ist eine Standard-Hartstoffschicht, die im PVD-Verfahren erzeugt wird. Sie ist weniger temperaturbeständig als TiN oder TiAlN. Trotz ihrer hohen Härte behält sie eine gute Zähigkeit und ist weniger spröde. Beim MBlue werden die Spannuten in einem zusätzlichen Fertigungsschritt vaporisiert, damit der Kühlschmierstoff schnell dorthin kommt, wo er gebraucht wird: an der Schneide.
Was unterscheidet den MBlue von einem herkömmlichen Maschinengewindebohrer?
Der Unterschied liegt in der Oberfläche, und zwar an zwei Stellen des Werkzeugs mit unterschiedlichen Aufgaben.
Die Gewindeflanken sind mit Titancarbonitrid (TiCN) beschichtet. Die Schicht erreicht eine Härte von bis zu rund 3.000 HV und ist damit härter und reibungsärmer als Titannitrid (TiN). Sie wirkt dort, wo ein Gewindebohrer in zähen und verschleißfesten Werkstoffen am stärksten belastet wird: Die Flanken gleiten während des gesamten Schneidvorgangs am entstehenden Gewinde entlang. Die harte Schicht bremst den Verschleiß, die geringe Reibung senkt die Wärmeentwicklung.
TiCN hat allerdings eine Grenze: Die Schicht verträgt nur begrenzt Wärme. Als Richtwert gilt eine maximale Einsatztemperatur von etwa 400 °C, je nach Schichtaufbau auch etwas darüber. Damit die Beschichtung ihre Wirkung behält, braucht der MBlue eine sorgfältige Kühlung und Schmierung.
Die Spannuten sind die Antwort auf genau diese Grenze. Wir haben sie in einem weiteren Fertigungsschritt vaporisiert, damit sie zuverlässig und konstant mit Schmierstoff versorgt sind. Beim Vaporisieren wird die Oberfläche mit Wasserdampf behandelt. Dabei entsteht eine schwarze Eisenoxidschicht, an der der Kühlschmierstoff deutlich besser haftet. Er bleibt dadurch näher an der Schnittstelle zwischen Werkzeug und Werkstück. Das senkt Reibung und Temperaturspitzen und schützt damit genau die Eigenschaft, bei der TiCN empfindlich ist.
Für welche Werkstoffe ist der MBlue ausgelegt?
Der MBlue ist für verschleißfeste und zähe Werkstoffe bis 1.200 N/mm² Zugfestigkeit ausgelegt. Dazu zählen hochlegierte Stähle, zähe kurzspanende Werkstoffe, kurzspanende rostfreie Stähle und legierte Werkzeugstähle.
Jede dieser Werkstoffgruppen belastet den Gewindebohrer auf ihre Weise:
- Hohe Festigkeit und Zähigkeit erhöhen die Schnittkräfte und damit die Wärme an Schneiden und Flanken.
- Legierte Werkzeugstähle enthalten harte Carbide, die abrasiv auf die Schneidkanten wirken.
- Viele rostfreie Stähle neigen dazu, am Werkzeug anzuhaften. Das kann zu Kaltaufschweißungen an den Flanken führen.
Die harte, reibungsarme TiCN-Schicht und der gut haftende Schmierfilm setzen genau an diesen Punkten an.
Achte auf den Zusatz „kurzspanend“. Gemeint sind Werkstoffe, deren Späne kurz brechen und sich zuverlässig aus der Bohrung fördern lassen. Für andere Werkstoffe gibt es passendere Werkzeuge:
- Langspanende rostfreie Stähle bis 1.000 N/mm²: dafür ist bei VÖLKEL der WEISSRING ausgelegt.
- Festigkeit über 1.200 N/mm²: hier ist der ROTRING aus HSSE-PM mit TiAlN-Beschichtung die richtige Wahl.
- Unlegierte und niedriglegierte Stähle: dafür sind der GRÜNRING (unlegierte Stähle bis 1.000 N/mm²) und der MGold aus der Mamba-Serie (bis 900 N/mm²) vorgesehen.
Worauf solltest du beim Einsatz des MBlue achten?
Kühlschmierung: Die wichtigste Voraussetzung ist eine zuverlässige Kühlschmierung während des gesamten Schnitts. Wir empfehlen ein hochaktiviertes Gewindeschneidöl mit Spezialadditiven oder einen Festschmierstoff. Die vaporisierten Spannuten halten den Schmierstoff besser an der Schneide, ersetzen aber keine ausreichende Schmierung.
Kannst du keine gleichmäßige Kühlung sicherstellen, ist der blanke BLAURING-Maschinengewindebohrer die bessere Wahl. Er hat dieselbe auf zähe Werkstoffe abgestimmte Geometrie wie der MBlue, verzichtet aber auf die wärmeempfindliche Beschichtung.
Form B oder Form C: Form B hat einen Schälanschnitt über vier bis fünf Gänge und schiebt die Späne in Schnittrichtung vor dem Werkzeug her. Sie gehört deshalb ins Durchgangsloch. Form C mit 39°-Rechtsspirale fördert die Späne nach oben aus der Bohrung und ist für Sacklöcher ausgelegt. Gerade in zähen Werkstoffen ist das wichtig: Späne, die sich am Grund eines Sacklochs sammeln, können das Werkzeug blockieren und im ungünstigsten Fall zum Bruch führen. Mehr dazu findest du im Beitrag Form B und Form C im direkten Vergleich.
Kernloch: Auch das Kernloch entscheidet mit darüber, wie stark das Werkzeug belastet wird. Ein zu kleines Kernloch treibt das Drehmoment nach oben, und in hochfesten Werkstoffen steigt damit das Bruchrisiko. Ein zu großes Kernloch kostet Profiltiefe im Gewinde. Den passenden Durchmesser ermittelst du schnell mit unserem Kernloch-Rechner.
Du bist unsicher, ob der MBlue zu deinem Werkstoff passt? Unsere Anwendungsberatung unterstützt dich bei der Auswahl.
MBlue: Technische Daten im Überblick
| Merkmal | Ausführung |
|---|---|
| Werkzeugtyp | Maschinengewindebohrer, Mamba-Serie |
| Gewinde | Metrisches ISO-Gewinde nach DIN 13 |
| Abmessungen | M3 bis M20 |
| Werkzeugnorm | DIN 371 (M3 bis M10, verstärkter Schaft), DIN 376 (M12 bis M20, überlaufender Schaft) |
| Toleranz | ISO 2 / 6H |
| Schneidstoff | HSSE |
| Beschichtung | TiCN (Titancarbonitrid) auf den Gewindeflanken, bis zu rund 3.000 HV |
| Spannuten | vaporisiert (VAP) |
| Ausführungen | Form B mit Schälanschnitt für Durchgangslöcher, Form C mit 39°-Rechtsspirale für Sacklöcher |
| Werkstoffe | bis 1.200 N/mm²: hochlegierte Stähle, zähe kurzspanende Werkstoffe, kurzspanende rostfreie Stähle, legierte Werkzeugstähle |
| Kennzeichnung | blauer Farbring (BLAURING) |


